Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


Kaltstauchteile für landwirtschaftliche Maschinen: Eine Grundlage für Haltbarkeit
06.08.2025Was sollten Sie über die Montage des Synchronführungsblocks wissen?
06.08.2025Warum Busgetriebeteile für die Fahrzeugleistung von entscheidender Bedeutung sind?
06.08.2025Getriebeteile für Nutzfahrzeuge: Ein umfassender Leitfaden zu Markttrends und Wartung
06.08.2025Für einen reibungslosen Schaltvorgang eines Handgetriebes ist das Zusammenwirken mehrerer kleiner Präzisionskomponenten erforderlich. Eine dieser Komponenten ist die Synchronisier-Druckblock , ein kompaktes Teil, das in bestimmten Synchronisierungskonstruktionen verwendet wird, um die Bewegung und Belastung des Synchronmechanismus beim Einlegen des Gangs zu steuern.
Obwohl die Komponente einfach aussieht, können ihre Geometrie, Kontaktflächen, Maßhaltigkeit und Materialeigenschaften das Synchronisationsverhalten und die Schaltqualität beeinflussen. Für Getriebehersteller, Synchronisierungslieferanten, Getriebeüberholungsbetriebe und Aftermarket-Händler ist es auch wichtig zu verstehen, wie ein Schubblock funktioniert, wenn es um die Bewertung des Verschleißes, die Identifizierung von Ersatzteilen oder die Beschaffung kundenspezifischer Komponenten geht.
Jiaxing OnRoll Machinery Co., Ltd. stellt Synchronisierungs- und Getriebekomponenten für Automobilanwendungen her. Seine Synchronisierungs-Druckblockproduktion vereint Kaltstauchen mit anschließender Bearbeitung um die Produktionseffizienz zu verbessern und gleichzeitig die erforderlichen mechanischen Eigenschaften des Bauteils beizubehalten.
Ein Synchronisier-Druckblock ist eine kleine Komponente, die sich innerhalb oder neben dem Naben-Hülsen-Mechanismus bestimmter Getriebesynchronisierbaugruppen befindet. Seine genaue Position und Form variieren je nach Getriebe- und Synchronisierungsdesign.
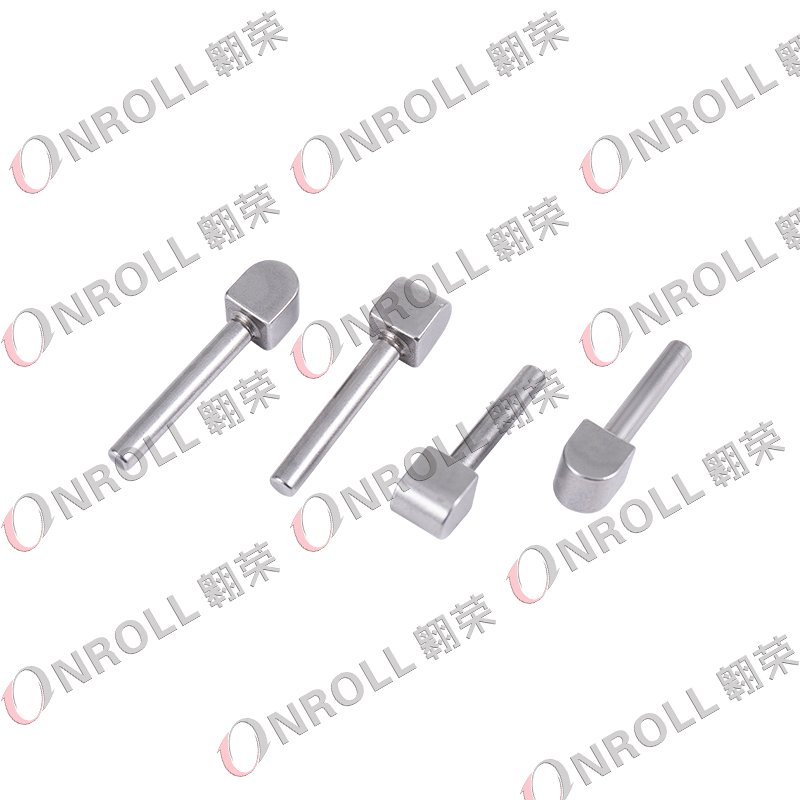
Auch die Terminologie kann Verwirrung stiften. Abhängig vom Hersteller und der technischen Dokumentation können verwandte Komponenten als beschrieben werden Synchronisier-Druckblock, key, strut, insert, slider, or guide block . Diese Begriffe sollten nicht automatisch als austauschbar behandelt werden, da ihre Geometrie und Betriebsfunktionen unterschiedlich sein können.
Eine typische Synchronisierbaugruppe kann Folgendes umfassen:
Käufer sollten sich daher bei der Teileidentifizierung nicht nur auf das Aussehen verlassen. Das Getriebemodell, die OEM-Referenz, die Komponentenabmessungen, die Nutposition, das Kontaktflächenprofil und die Federschnittstelle können alle erforderlich sein, um zu bestätigen, ob zwei optisch ähnliche Druckblöcke tatsächlich kompatibel sind.
Wenn der Fahrer den Schalthebel bewegt, betätigt der Wählmechanismus die Schaltgabel, die die Synchronmuffe in Richtung des ausgewählten Gangs bewegt. Bevor die Muffe vollständig in die Zahnradzähne eingreifen kann, muss die Synchronisierungseinrichtung den Geschwindigkeitsunterschied zwischen den rotierenden Komponenten reduzieren.
Die genaue Rolle des Schubblocks hängt vom Design des Synchronisators ab. In vielen Anordnungen trägt der Keil-, Streben- oder Druckblockmechanismus dazu bei, eine kontrollierte Axialkraft innerhalb der Synchronisiereinrichtung zu übertragen und unterstützt den Synchronring beim Kontakt mit dem Zahnradkegel. Durch die Reibung zwischen Ring und Kegel werden die Komponenten dann beschleunigt oder abgebremst, bis ihre Geschwindigkeiten für den Eingriff ausreichend nahe kommen.
Der vereinfachte Schaltablauf ist:
Schaltgabel → Bewegung der Synchronmuffe → Druckblock/Schlüsselbetätigung → Synchronring- und Konuskontakt → Geschwindigkeitsanpassung → Zahneingriff.
Ein korrekt hergestellter Schubblock trägt daher zu einer konsistenten Bewegung, Vorspannung und Synchronisationszeitpunkt bei. Übermäßiges Spiel, verzerrte Geometrie, beschädigte Kontaktflächen oder falscher Zusammenbau können die Reaktionsgeschwindigkeit der Synchronisierung beeinträchtigen und den Schaltaufwand oder den Einrückstoß erhöhen.
Schlechtes Schalten sollte jedoch niemals allein auf den Schubblock zurückzuführen sein. Synchronringe, Hülsen, Naben, Federn, Zahnräder, Schaltgabeln, Lager und Getriebeschmiermittel können ähnliche Symptome hervorrufen.
Da der Druckblock wiederholt andere Synchronisierungskomponenten berührt, können sich seine Arbeitsflächen allmählich abnutzen. Bei der Getriebeüberholung ist die Inspektion besonders wichtig, da ein beschädigter Schubblock möglicherweise übersehen wird, wenn die Aufmerksamkeit nur auf den Synchronring gerichtet ist.
| Beobachteter Zustand | Möglicher Effekt | Was sonst noch zu prüfen ist |
| Polierte oder vertiefte Kontaktfläche | Geänderte Vorspannung des Synchronisierers oder verzögerte Reaktion | Ring, Hülse und Feder |
| Stufenverschleiß oder Rillenbildung | Eingeschränkte oder inkonsistente Bewegung | Nabenschlitz und Passflächen |
| Abgeplatzter Rand | Unregelmäßiges Einrasten oder metallisches Geräusch | Hülsenzähne und lose Trümmer |
| Verbogener oder verzerrter Block | Bindung und erhöhter Schaltaufwand | Ausrichtung von Nabe, Gabel und Baugruppe |
| Ungleichmäßiger Verschleiß | Asymmetrische Belastung | Federzustand und Ausrichtung der Synchronisierung |
Zu den häufigsten Symptomen beim Fahren gehören unter anderem hartes Schalten, verzögertes Einlegen, Gangkonflikt, ungewöhnlicher Widerstand am Schalthebel, Rasseln oder unvollständige Synchronisierung. Bei diesen Symptomen handelt es sich eher um diagnostische Hinweise als um einen Beweis für einen Push-Block-Fehler.
Während eines Umbaus sollten Techniker alle Druckblöcke in der Baugruppe vergleichen, die Haltefedern prüfen, die freie Bewegung innerhalb der Nabenschlitze prüfen und relevante Abstände gemäß den Servicespezifikationen des Getriebeherstellers messen.
Die Herstellungsmethode hat einen direkten Einfluss auf die Produktionskosten, die Wiederholbarkeit der Abmessungen, die Materialausnutzung und die mechanische Leistung. Ein Schubblock könnte theoretisch in erster Linie durch maschinelle Bearbeitung hergestellt werden, aber die Automobilproduktion mit großen Stückzahlen profitiert oft davon, die Grundform vor der Feinbearbeitung zu formen.
Für seine Synchronisier-Push-Blöcke verwendet OnRoll eine Kombination aus Kaltstauchen und Bearbeiten . Das Unternehmen gibt an, dass dieser Ansatz darauf abzielt, die Herstellungskosten zu senken und die Effizienz zu verbessern und gleichzeitig die für das Teil erforderliche mechanische Festigkeit beizubehalten.
Ein typischer Produktionsweg kann Folgendes umfassen:
Kaltumformung kann eine bessere Materialausnutzung bieten als die Bearbeitung eines kompletten Bauteils aus dem Vollen. Es kann auch die Bearbeitungszeit bei großen Produktionsläufen verkürzen. Komplexe Kontaktflächen und enge Funktionsmaße erfordern jedoch weiterhin kontrollierte Folgeoperationen, weshalb die Kombination von Umformung und Bearbeitung insbesondere bei Getriebekomponenten sinnvoll ist.
Es gibt keine universelle Materialqualität, keinen Härtewert oder keine Maßtoleranz für jeden Synchronisier-Druckblock. Diese Parameter werden durch die Synchronisierungskonstruktion, die Lastbedingungen, die passenden Komponenten, den Produktionsprozess und die Zeichnung des Getriebeherstellers bestimmt.
Zu den wichtigen Merkmalen gehören üblicherweise:
Das Ziel besteht nicht einfach darin, ein Teil herzustellen, das in die Synchronisierung passt. Die Komponente muss sich außerdem korrekt bewegen, die beabsichtigte Beziehung zur Feder und Hülse beibehalten und über alle Produktionschargen hinweg maßhaltig bleiben.
Die Qualitätskontrolle kann daher spezielle Messgeräte, Dimensionsmessgeräte, Profilprüfungen, ggf. Härteprüfungen, Oberflächenprüfungen und Funktionsbewertungen umfassen. OnRoll arbeitet unter einem Qualitätsmanagementsystem IATF 16949 und gibt an, dass die Synchronisierungsproduktion automatische Maß- und Elastizitätsprüfgeräte umfasst.
Für professionelle Käufer reicht es oft nicht aus, einen Synchronisier-Druckblock allein anhand des Fahrzeugnamens auszuwählen. Eine einzelne Fahrzeugplattform kann über verschiedene Modelljahre, Motoroptionen, Märkte oder Antriebsstrangkonfigurationen hinweg unterschiedliche Getriebe verwenden.
Zu den nützlichsten Informationen, die Sie einem Lieferanten zur Verfügung stellen können, gehören:
Wenn keine OEM-Nummer verfügbar ist, kann eine Zeichnung oder ein physisches Muster hilfreicher sein als der Versuch, die Komponente anhand eines allgemeinen Getriebefotos zu identifizieren.
Bei OEM- und kundenspezifischen Projekten sollten Käufer auch prüfen, ob der Lieferant den gesamten Prozess von der Herstellbarkeitsprüfung und der Werkzeugausstattung bis hin zur Mustervalidierung und Massenproduktion unterstützen kann. Eine stabile Chargenkonsistenz ist besonders wichtig, da kleine Maßänderungen an Synchronisierungskomponenten das Montageverhalten verändern können, selbst wenn einzelne Teile akzeptabel erscheinen.
Kleinere Oberflächenspuren bedeuten nicht automatisch, dass ein Schubblock ausgefallen ist, aber stark abgenutzte, abgebrochene, verformte oder rissige Komponenten sollten normalerweise besser ersetzt als repariert werden.
Durch die Bearbeitung eines verschlissenen Druckblocks kann Material von einer Funktionsfläche entfernt werden und deren Beziehung zur Feder, Nabe, Hülse oder dem Synchronring verändert werden. Auch durch zusätzliches Schleifen oder Wärmebehandeln kann sich der ursprüngliche Maßzustand verändern. Sofern keine genehmigte Reparaturspezifikation vorliegt, kann die Überholung einer kleinen Präzisions-Synchronisierungskomponente zu mehr Unsicherheit führen als die Verwendung eines korrekt hergestellten Ersatzes.
Bei der Getriebeerneuerung sollten Entscheidungen zum Austausch daher auf den Verschleißgrenzen und Inspektionskriterien des Herstellers basieren und nicht nur auf dem optischen Erscheinungsbild.
Ein Synchronisier-Druckblock ist klein, aber anspruchsvoll in der Produktion. Konsistente Formgebung, präzise Funktionsflächen, kontrollierte Materialeigenschaften und zuverlässige Inspektion beeinflussen alle die Leistung der Komponente innerhalb der Synchronisierungsbaugruppe.
Jiaxing OnRoll Machinery Co., Ltd. liefert Automobil-Synchronisierungs- und Getriebekomponenten und unterstützt Kunden von der Komponentenentwicklung bis zur Massenproduktion. Für kundenspezifische Push-Block-Projekte können Käufer ein vorhandenes Muster, eine Getriebereferenz, eine OEM-Nummer oder eine technische Zeichnung zur Bewertung einreichen.
Benötigen Sie einen Synchronisier-Druckblock für ein neues oder bestehendes Getriebeprogramm?
Kontaktieren Sie OnRoll, um Synchronisierungs-Druckblöcke und andere Präzisions-Autogetriebekomponenten für OEM-, Aftermarket-, Umbau- und Getriebefertigungsanwendungen zu besprechen.
Abhängig von der Synchronisierungskonstruktion arbeitet der Druckblock mit der Hülse, der Nabe, der Feder und dem Synchronring zusammen, um die Bewegung und Belastung während des Synchronisierungsvorgangs zu steuern. Es hilft der Baugruppe, vor dem vollständigen Einlegen des Gangs den richtigen Zustand zu erreichen.
Mögliche Symptome sind härteres Schalten, verzögertes Einrücken, abnormaler Schaltwiderstand, Rasseln oder Gangkonflikt. Diese Symptome können auch durch Synchronringe, Muffen, Naben, Gabeln, Federn, Zahnräder oder Schmierungsprobleme verursacht werden. Daher sollte die gesamte Baugruppe überprüft werden.
Nicht unbedingt. Verschiedene Hersteller verwenden unterschiedliche Terminologien und die Geometrie und Funktion kann je nach Synchronisierungsdesign variieren. Identifizieren Sie die Komponente immer anhand des Getriebemodells, der Zeichnung, der Referenznummer und der Abmessungen.
Es gibt keine allgemeingültige Spezifikation. Materialqualität, Härte, Wärmebehandlung, Oberflächenzustand und Toleranzen sollten der technischen Zeichnung des Getriebes oder der Synchronisierung entsprechen.
Durch Kaltstauchen kann die grundlegende Bauteilgeometrie bei guter Materialausnutzung effizient hergestellt werden, während durch Präzisionsbearbeitung kritische Nuten, Profile und Kontaktflächen entstehen. Die Kombination beider Verfahren kann sich für eine kostengünstige Serienfertigung von Präzisionsgetriebekomponenten eignen.
Geben Sie idealerweise die OEM-Nummer, das Getriebemodell, die 2D-Zeichnung, das 3D-Modell, die Materialspezifikation, kritische Toleranzen, die erwartete Menge und ein physisches Muster an, sofern verfügbar. Dadurch kann der Hersteller die Herstellbarkeit und Kompatibilität genauer beurteilen.
Eine Überholung ist nur möglich, wenn eine genehmigte Reparaturspezifikation dies zulässt. Das Entfernen von Material kann die Funktionsabmessungen und die Vorspannung der Synchronisierung verändern, sodass beschädigte Präzisionsschubblöcke im Allgemeinen sicherer durch Komponenten ersetzt werden können, die den ursprünglichen Designanforderungen entsprechen.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *

(+86)-191 0581 0729
(+86)-137 5830 1558