Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


Kaltstauchteile für landwirtschaftliche Maschinen: Eine Grundlage für Haltbarkeit
06.08.2025Was sollten Sie über die Montage des Synchronführungsblocks wissen?
06.08.2025Warum Busgetriebeteile für die Fahrzeugleistung von entscheidender Bedeutung sind?
06.08.2025Getriebeteile für Nutzfahrzeuge: Ein umfassender Leitfaden zu Markttrends und Wartung
06.08.2025Ein Getriebe, das beim 2.-3. Gang schleift, oder eine umgebaute Einheit, die unter Last aus dem fünften Gang herausfällt, fällt normalerweise aus einem strukturellen Grund aus: dem Kfz-Synchronisierteile Innenteile sind über ihre Dimensionsgrenzen hinaus abgenutzt. Schieber, Streben, Blockerringe und Führungsblöcke nehmen die Last jeder einzelnen Schicht auf; Wenn sie an Genauigkeit verlieren, wird das Einlegen des Gangs zu einem Metall-auf-Metall-Aufprall und nicht zu einer kontrollierten Geschwindigkeitsanpassung.
Wiederbauer und OEM-Qualitätsteams, die Synchronisierungskomponenten spezifizieren, müssen wissen, wie jedes Teil funktioniert, welcher Verschleißmodus seine Lebensdauer beendet und welche Nachweise ein Lieferant vor der Zulassung vorlegen muss.
Eine Synchronisierungsbaugruppe ist ein mechanisches Geschwindigkeitsanpassungssystem: Sie gleicht die Drehzahl eines Zahnrads und seiner Welle aus, bevor die Klauenzähne ineinandergreifen, und zwar in Sekundenbruchteilen bei jedem Schaltvorgang.
Wenn der Fahrer den Hebel bewegt, verschiebt die Schaltgabel die Hülse entlang der Nabenverzahnung. Federbelastete Streben drücken den Sperrring gegen den Reibkegel des Getriebes; die Kegelreibung hebt den Geschwindigkeitsunterschied auf; Der Ring schaltet dann seine Innenzähne weiter und die Hülse gleitet über die Zahnklauen bis zum Anschlag. Die fertige Verbindung überträgt das Motordrehmoment über die Hülse, die Nabe und die Welle.
Drei Geometrien bestimmen vor allem die Schaltqualität: die radiale Höhe der Streben, das Spiel zwischen Hülsen- und Nabenverzahnung und der Konuswinkel des Blockerrings. Wenn eine Strebe an Höhe verliert, erfährt der Ring weniger Axialkraft, das Synchronisationsfenster weitet sich und der Fahrer spürt ein verzögertes oder kerbhaftes Einrasten.
Jede Synchronisierung verwendet vier tragende Komponentengruppen mit jeweils unterschiedlichem Produktionsweg und unterschiedlichem dominanten Verschleißmodus.
Der Schieber ist der Teil, der von der Schaltgabel gedrückt wird. Seine innenliegenden Keilverzahnungen greifen am Ende des Schaltvorgangs in die Schaltklauen ein, und jede Abrundung der Zahnfasen verändert das Schaltgefühl von präzise zu vage. Fressverschleiß an den Keilflächen und verformte Fasenkanten sind normale Verschleißerscheinungen. Schieber werden normalerweise pulvergeschmiedet oder maschinell bearbeitet und geschabt und anschließend aufgekohlt.
 Gestanzte Synchronschieberbaugruppe für Schaltgetriebe Diese Schieberbaugruppe wird für stabile Abmessungen und Federelastizität durch Stufenstanzen hergestellt. Es eignet sich für Pkw und leichte Lkw und sein leichtes, hochfestes Design zielt darauf ab, den Schaltkomfort zu verbessern. Produkt anzeigen →
Streben – Keile oder Druckblöcke genannt – sind die federbelasteten Segmente, die die axiale Schaltkraft vom Schieber auf den Blockerring übertragen. Drei Streben sitzen im Abstand von 120 Grad in Nabenschlitzen und ihre Kantengeometrie steuert, wie schnell der Ring auf den Konus drückt. Kaltstauchen ist die Standardproduktionsmethode, da das Stahlkorn der Kontur des Teils folgt, was die Widerstandsfähigkeit gegen Kantenkollaps bei wiederholten Stößen verbessert.
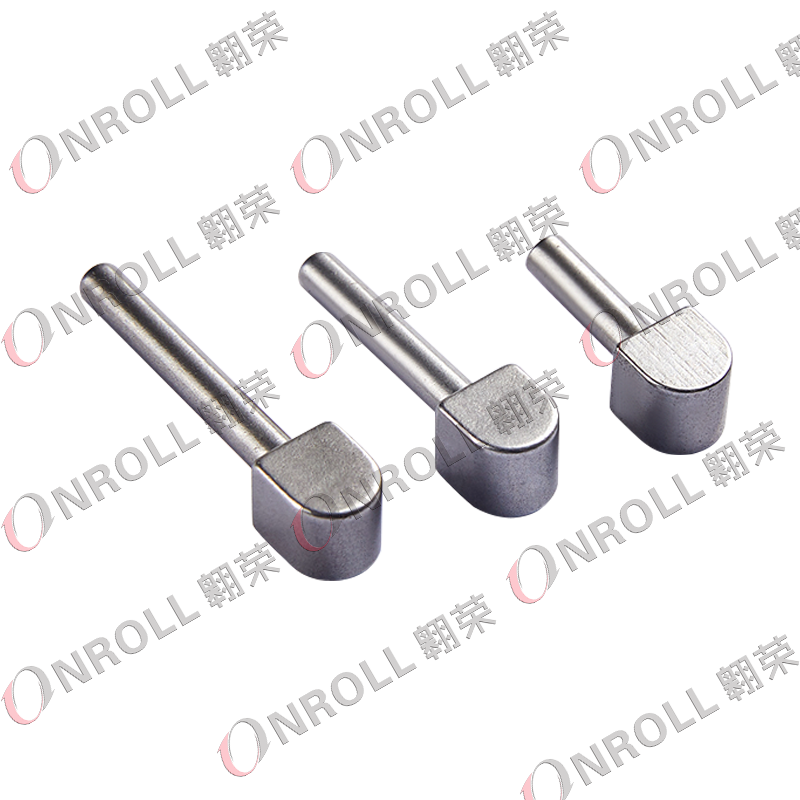 Kaltkopf-Synchronisier-Druckblock für kommerzielle Getriebe Dieser durch Kaltstauchen und maschinelle Bearbeiten hergestellte Druckblock behält seine mechanische Festigkeit und senkt gleichzeitig die Kosten. Es ist für hochbelastete kommerzielle Getriebe und Sekundärgetriebe vorgesehen. Produkt anzeigen →
Führungsblöcke halten die Streben in den Nabenschlitzen ausgerichtet; Anschlagblöcke begrenzen den Hülsenweg. Beide halten Stoßbelastungen bei schnellen oder verpassten Schaltvorgängen stand, und die ersten Schäden zeigen sich in Form von plastischer Verformung und Strahlspuren. Zulieferer können sie kalt stauchen oder aus legiertem Stahl bearbeiten und die Arbeitsflächen härten.
 Kaltkopf-Synchronisier-Anschlagblock, der das Lösen des Schiebers verhindert Dieser Anschlagblock nutzt Kaltstauchformen für eine effiziente Produktion und Kosteneinsparungen. Seine einfache Struktur begrenzt den Schieberweg und verhindert so, dass sich der Schieber beim Gangwechsel löst. Produkt anzeigen →
Der Blockerring ist das Reibungselement, das die Synchronisierung herstellt. Es verfügt über eine konische Reibfläche und Sperrzähne, die die Hülse blockieren, bis die Geschwindigkeiten übereinstimmen. Messing, Bronze und Sinterstahl sind gängige Materialien; Kegelriefen und verschlissene Sperrzähne sind die Hauptursachen für die meisten Beschwerden über Getriebekonflikte.
| Komponente | Primäre Funktion | Typischer Produktionsweg | Dominanter Fehlermodus |
| Schieber (Schaltmuffe) | Überträgt die Last der Schaltgabel über die Nabenverzahnung auf die Schaltklauen | Pulverschmieden, Bearbeiten und Schaben, Aufkohlen | Reibverschleiß und Fasenverschleiß |
| Streben (Schlüssel) | Drücken Sie den Blockierring gegen den Getriebekonus | Kaltstauchen mit Einsatzhärtung | Kanteneinbruch und Höhenverlust |
| Führungs- und Anschlagblöcke | Halten Sie die Streben ausgerichtet und begrenzen Sie den Hülsenweg | Kaltstauchen oder nicht standardmäßige Bearbeitung | Schlagverformung und Kugelstrahlen |
| Blockierring | Reibfläche passend zur Ganggeschwindigkeit | Messing oder Bronze geschmiedet, gesinterter Stahl | Kegelriefen und Zahnverschleiß |
Synchronisierungsteile fallen durch vorhersehbare Verschleißmechanismen aus, nicht durch zufälligen Bruch. Der dominierende Mechanismus wird durch Arbeitszyklus, Ölzustand und Schaltverhalten gesteuert.
Der Stop-and-Go-Verkehr verschleißt zuerst den Sperrringkegel, da dieser bei niedrigen Geschwindigkeiten die meiste Reibungsarbeit leistet. Bei Kilometern auf der Autobahn werden die Kanten der Streben und die Fasen der Buchsen durch wiederholte Hochlasteingriffe abgenutzt. Verunreinigtes Öl beschleunigt jeden Modus, indem es Partikel in die relativ weichen Ringoberflächen einbettet.
Anteil der Schaltqualitätsbeschwerden nach ausgefallener Synchronisierungskomponente
Repräsentative Verteilung aus einer Teardown-Überprüfung überholter Schaltgetriebe; Die tatsächlichen Anteile variieren je nach Arbeitszyklus, Ölzustand und Schaltstil.
Das Herstellungsverfahren entscheidet über Dauerfestigkeit und Chargenkonsistenz eines Synchronisierteils. Kaltstauchen ist die etablierte Methode für großvolumige Streben, Stifte und Führungsblöcke; Die Bearbeitung bleibt für Prototypen und Kleinserien relevant.
Beim Kaltstauchen wird das Drahtmaterial bei Raumtemperatur in eine nahezu endkonturnahe Form gestaucht, sodass das Stahlkorn entlang der Teilekontur fließt. Die resultierende Strebe widersteht Biegungen und Stößen besser als die gleiche, aus Stangenmaterial gefertigte Geometrie, und ein stabilisierter Matrizensatz sorgt für enge Toleranzen bei langen Produktionsläufen. Der Kompromiss besteht aus Werkzeuginvestitionen und dem Aufwand, der erforderlich ist, um die Geometrie zwischen Varianten zu ändern.
Eine eigene Kaltstauchlinie ist ein starkes Qualitätssignal für einen Hersteller von Synchronisierungsteilen. Ein konkretes Beispiel ist Jiaxing OnRoll Machinery Co., Ltd., ein chinesischer Zulieferer, der seit 1992 Synchronschieber herstellt und Kaltstauch- und Sonderbearbeitungslinien für Getriebeteile für Pkw, Nutzfahrzeuge und Busse betreibt. Das Sortiment umfasst Synchronisierschieber, Führungsblockbaugruppen, Kunststoffschieber und kaltgestauchte Schaltkomponenten für OEM-Programme.
Die Qualifikation eines Herstellers von Synchronisierteilen basiert auf dokumentierten Beweisen und nicht auf Marketingmaterial. Überprüfen Sie das Qualitätssystem, die Rückverfolgbarkeit des Materials, die Maßberichterstattung und die Prozessstabilität vor der ersten Mustercharge.
Ein Ausfall eines Synchronisierungsteils vor Ort kostet das Hundertfache seines Stückpreises, sodass die Beschaffung ebenso den Qualitäts- und Konstruktionsteams wie dem Einkauf obliegt. Die folgenden Schritte entsprechen den Nachweisen, die ein IATF 16949-zertifizierter Lieferant bereits produzieren kann.
Für benutzerdefinierte Geometrie: OEM-Auftragsfertigung folgt einem separaten Qualifikationspfad. Durch die Einbeziehung des Ingenieurteams des Herstellers bereits in der Zeichnungsphase werden spätere Toleranzüberraschungen vermieden, insbesondere bei Kaltstauchrohlingen und nicht standardmäßigen Synchronisierungsteilen.
Schleifen bedeutet, dass die Ganggeschwindigkeiten immer noch unterschiedlich sind, wenn die Klauenzähne zu blockieren versuchen. Die häufigsten Ursachen sind ein verschlissener Blockierringkegel, an Höhe verlorene Streben, eine verglaste Reibfläche oder Öl mit verschlechterten Reibeigenschaften. Bei einem Teardown sind in der Regel Bundspuren am Konus und abgerundete Strebenkanten zu erkennen.
Ersetzen Sie das Set. Eine verschlissene Hülsenfase wird an ein verschlissenes Ringzahnprofil angepasst und durch das Mischen neuer Streben mit einem verschlissenen Ring bleibt das ursprüngliche Kollisionsmuster erhalten. Das Set umfasst Nabe, Gleithülse, Streben, Federn und Blockerring und ist die Standardlösung, um einen Comeback-Umbau zu vermeiden.
Bei gleicher Stahlsorte bietet ein kaltumgeformtes Teil normalerweise eine bessere Ermüdungsbeständigkeit, da der Kornfluss der Geometrie folgt und durch die Bearbeitung nicht durchschnitten wird. Die Bearbeitung bleibt für Prototypen, Kleinserien und unverformbare Elemente praktikabel. Für großvolumige Streben und Schubblöcke ist die Kaltstauchung die stärkere Methode.
Senden Sie die Zeichnung oder ein physisches Muster, die Getriebeanwendung, das geschätzte Jahresvolumen, die Materialspezifikation, den erforderlichen Härtebereich und bei Reparaturprogrammen eine Beschreibung des aktuellen Fehlers. Ein Kaltstauchhersteller kann dann beurteilen, ob die Geometrie geformt werden kann und welche Maßhaltigkeit garantiert werden kann.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *

(+86)-191 0581 0729
(+86)-137 5830 1558