Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


Kaltstauchteile für landwirtschaftliche Maschinen: Eine Grundlage für Haltbarkeit
06.08.2025Was sollten Sie über die Montage des Synchronführungsblocks wissen?
06.08.2025Warum Busgetriebeteile für die Fahrzeugleistung von entscheidender Bedeutung sind?
06.08.2025Getriebeteile für Nutzfahrzeuge: Ein umfassender Leitfaden zu Markttrends und Wartung
06.08.2025Ein Doppelkupplungsgetriebe erledigt einen Hochschaltvorgang in etwa 30 Millisekunden, aber der Fahrer spürt einen guten Schaltvorgang erst, wenn die DCT-Synchronisierung zuerst ihre Arbeit erledigt hat. Bevor die Muffe am Zielgang einrastet, muss die Synchronisierungseinrichtung den Drehzahlunterschied zwischen Zahnrad und Welle ausgleichen, die Trägheit von Kupplung und Zahnradsatz absorbieren und für ein sauberes Einrücken sorgen. Wenn Sie die Reihenfolge richtig einhalten, ist die Verschiebung nicht wahrnehmbar. Wenn man es falsch macht, knirscht das Getriebe, jammert oder schaltet verzögert ein, was den Stop-and-Go-Verkehr zur Qual macht.
Interne Synchronisierungsteile sind schwieriger zu beschaffen als komplette Getriebe, daher wägen Käufer Preis, Lieferzeit und technische Beweise ab. Materialqualität, Maßkontrolle und Produktionshistorie unterscheiden eine zuverlässige DCT-Synchronisierung von einer Notlösung. Dieser Leitfaden behandelt die Funktion, die Verschleißpunkte und die Lieferantenprüfungen, die wichtig sind.
Eine DCT-Synchronisierung ist die Reibungs- und Sperrvorrichtung, die die Drehzahl eines Getriebezahnrads an seine Welle anpasst, bevor die Klauenkupplung einrückt.
Die Zahnräder eines DCT sitzen ständig im Eingriff und drehen sich frei auf ihrer Welle, bis eine Synchronnabe sie arretiert. Die beiden Kupplungen steuern die Motorseite, aber jedes Zahnradpaar benötigt noch einen Drehzahlausgleich, bevor es Last tragen kann, und zwar in drei Schritten:
Diese Schritte wiederholen sich Zehntausende Male. Bei einem 7-Gang-Nass-DCT im Stadtlieferdienst werden vor einer Generalüberholung insgesamt 100.000 Schaltvorgänge durchgeführt, wobei die Synchronisierung bei jedem Schaltvorgang eine andere Energiebelastung aufnimmt.
Zwei Kupplungen ersetzen den Fahrerfuß; Sie ersetzen nicht den Synchronisator.
Der Begriff „Doppelkupplung“ verleitet manche Käufer zu der Annahme, dass die Synchronisierung optional sei. Jedes Zahnradpaar auf den beiden Eingangswellen benötigt immer noch einen eigenen Verriegelungsmechanismus, und ohne eine Synchronisierung würden die Klauenzähne ein Zahnrad einkuppeln, das sich Hunderte oder Tausende Umdrehungen pro Minute schneller dreht als seine Welle. Die Folge sind hämmernde Zähne, verpasste Schaltvorgänge und schneller Nabenverschleiß.
DCT-Synchronisierungen müssen auch den Ölwiderstand im Inneren eines nassen Kupplungsgehäuses überwinden. Das Restdrehmoment des noch rotierenden Kupplungspakets erhöht die Belastung, die der Kegel bei jedem Schaltvorgang bewältigen muss, und treibt die Komponente weit über die zulässige Belastung hinaus Synchronstrebenteile in Schaltgetrieben.
Jede DCT-Synchronisierungsbaugruppe enthält die gleiche Funktionsfamilie: Schieber, Führungsblock, Anschlagelement und Blockierring oder -kegel. Ein Misserfolg tritt selten auf einmal auf; Es zeigt sich zuerst als messbarer Verschleiß an einem dieser Teile.
| Komponente | Rolle | Erste Gebrauchsspuren |
| Schieber oder Strebe | Überträgt die Gabelkraft auf den Blockerring | Stufenverschleiß, Kantenabrundung, lockerer Sitz im Nabenschlitz |
| Führungsblock | Lokalisiert den Schieber und zentriert die Baugruppe | Seitliche Ritzung, Maßübermaß |
| Stoppblock | Begrenzt den Ringweg und definiert das Schaltgefühl | Schlagnarben, rissige Kanten |
| Raststift und Feder | Halten Sie den Schieber in der neutralen und eingerasteten Position | Frühlingsmüdigkeit, Pilzbildung an den Stiftenden |
| Sperrring oder -kegel | Erzeugt ein Reibungsdrehmoment zur Drehzahlanpassung | Verglasung, abgenutzte Kegelrillen |
Der Schieber und der Führungsblock sind die Stahlteile mit dem höchsten Verschleiß in einer DCT-Synchronisierung. Kaltkopfschieber mit kontrolliertem Kornfluss überstehen hohe Zyklenzahlen besser als bearbeitete Rohlinge, da die Faserorientierung der Teilekontur folgt und nicht quer dazu geschnitten wird.
 Präzisions-Synchronschieberbaugruppe mit stabiler Federelastizität Diese gestanzte Schieberbaugruppe bietet eine stabile Größe und Federleistung und unterstützt sanfte Gangwechsel in manuellen und automatischen Getrieben. Sein leichtes, hochfestes Design eignet sich für Pkw und leichte Lkw. Produkt anzeigen →
Führungsblockbaugruppen erfordern eine genaue Breitenkontrolle. Ein Block mit einer Übergröße von 10 Mikrometern verlangsamt Schaltvorgänge bei kaltem Wetter, indem er die Reibung im Nabenschlitz erhöht. Eine Untergröße von 10 Mikrometern führt zu einem Klappern im Leerlauf. Das rechte Fenster wird bei der Musterfreigabe empirisch festgelegt.
DCT-Synchronisierungen arbeiten aus drei Gründen härter als manuelle Teile: höhere Schaltfrequenz, größerer Öltemperaturbereich und höhere kumulative Energieaufnahme pro Kilometer.
Fahrergesteuertes Schalten mit ein bis zwei Schaltvorgängen pro Kilometer im gemischten Verkehr. Die Einkuppelgeschwindigkeit wird von Hand und mit dem Kupplungsfuß eingestellt, und die Synchronisierung kühlt zwischen den Schaltvorgängen ab, während sie in einem engen Energiebereich arbeitet.
Algorithmusgesteuertes Schalten mit drei bis fünf Schaltvorgängen pro Kilometer, mit Intervallen von nur 12 Sekunden im Sportmodus. Das Teil läuft kontinuierlich bei höherer Öltemperatur, ohne Rückmeldung des Fahrers, um das Einkuppeln zu mildern.
Das praktische Ergebnis ist ungefähr das Dreifache des kumulierten Energieaufwands bei gleicher Fahrzeuglaufleistung, weshalb DCT-Synchronisierungsteile höher härtbare Stähle und strengere Wärmebehandlungskontrollen verwenden als ältere Schaltgetriebeprodukte.
Materialqualität und Umformprozess entscheiden darüber, ob ein Synchronisierungsteil 100.000 Stadtschaltungen übersteht oder bei 20.000 ausfällt.
Drei Umformwege dominieren: Kaltstauchen, Pulvermetallurgie und CNC-Bearbeitung. Kaltstauchen gewinnt, wenn das Volumen die Werkzeugbestückung rechtfertigt und das Teil eine Ausrichtung des Kornflusses ermöglicht. Pulvermetall eignet sich für komplexe mehrstufige Geometrien bei etwas geringerer mechanischer Belastbarkeit. Die CNC-Bearbeitung ist für Prototypen und Kleinserien vorgesehen.
Beim Kaltstauchen entstehen Schieber mit einer kontinuierlichen Kornstruktur, die der für DCT-Schaltungen typischen Kantenbelastung standhält. Aus diesem Grund bleibt es die bevorzugte Methode für Synchronisierungsteile in großen Stückzahlen. Ein typisches 7-Gang-Nass-DCT schaltet bei etwa 6.000 U/min, und eine Synchronisierung muss bei jedem Hochschalten die unten gezeigten Geschwindigkeitsunterschiede ausgleichen:
Geschwindigkeitsunterschied pro Hochschalten bewältigt – 7-Gang-Nass-DCT, Schaltpunkt 6.000 U/min
Ein Führungsblock mit der richtigen Breitentoleranz und Oberflächenbeschaffenheit sorgt dafür, dass die Schaltkraft vom Kaltstart bis zur vollen Betriebstemperatur konstant bleibt. Diese Konsistenz unterscheidet ein geschliffenes, gemessenes Teil von einem, das nur gestanzt und entgratet wird.
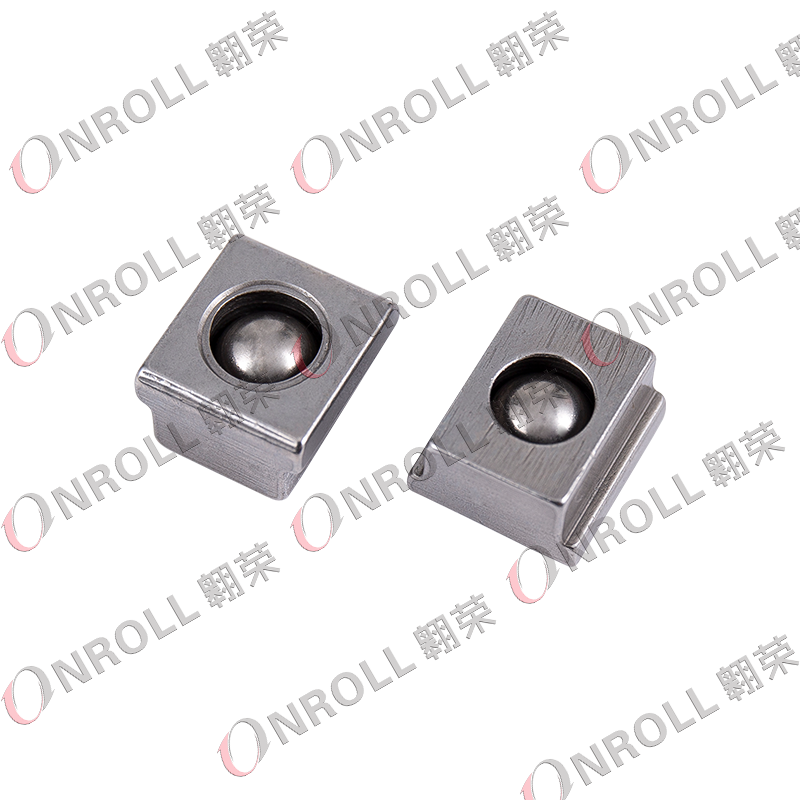 Synchronisierführungsblockbaugruppe mit integrierter Stahlkugel Dieser Führungsblock verfügt über eine integrierte Stahlkugel und reduziert den Schaltwiderstand für sanftere Gangwechsel. Kaltziehen und Bearbeiten bewahren die Festigkeit des Stahls und erleichtern gleichzeitig die Montage in allen Getrieben mit Synchronisierung. Produkt anzeigen →
Bei der Wahl eines DCT-Synchronisierungslieferanten kommt es auf vier Prüfungen an, die eine produktionsfähige Fabrik von einem Handelsvermittler unterscheiden.
Derselbe Lieferant kann zugehörige DCT-Hardware wie Halterungen und Raststifte konsolidieren, wodurch die Lieferbasis verkürzt und die eingehende Fracht reduziert wird. Eine DCT-Halterung hat eine geringere Toleranz als ein Schieber, schützt aber dennoch die Kabelbaumführung und die Positionen der Ölleitungen, sodass Maßgenauigkeit wichtig ist.
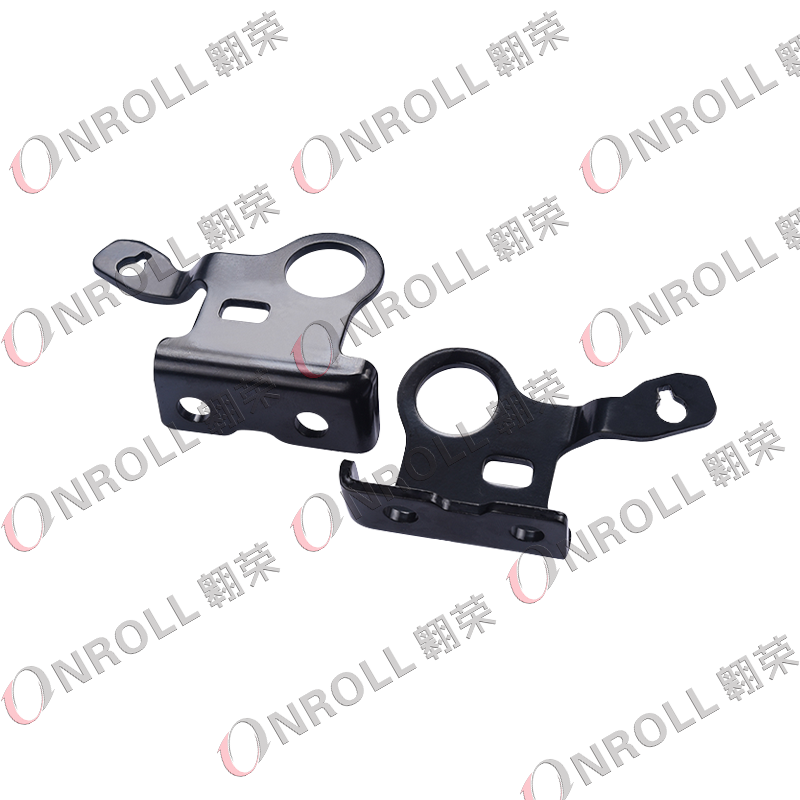 OEM-DCT-Halterung zur Konsolidierung der Getriebehardware Eine zuverlässige DCT-Halterung von einem IATF 16949-zertifizierten Hersteller, die Maßgenauigkeit für den Schutz von Kabelbäumen und Ölleitungen bietet. Ideal für Kunden, die zusammengehörige Getriebekomponenten konsolidieren möchten. Produkt anzeigen →
Jiaxing OnRoll Machinery Co., Ltd. (On-Roll) passt in dieses Profil: 4.000 Quadratmeter Produktionsfläche in Jiaxing, IATF 16949-zertifizierte Prozesse, automatisierte Dimensions- und Federprüfungen und eine Produktionsgeschichte von Synchronschiebern, die bis ins Jahr 1992 zurückreicht. On-Roll ist 2008 in die OEM-Lieferkette für chinesische Getriebeprogramme eingestiegen und bietet über seine eigene Auftragsfertigung an OEM-Fabrik Linie.
Ja. Jedes Zahnradpaar in einem DCT verfügt über eine eigene Synchronisierungsbaugruppe. Die beiden Kupplungen steuern das Motor-Getriebe-Drehmoment, aber die Synchronisierungen gleichen die Geschwindigkeit zwischen jedem Zahnrad und seiner Welle aus, bevor die Klauenkupplung sie miteinander verriegelt.
Das Funktionsprinzip ist dasselbe, aber DCT-Synchronisierungen schalten häufiger, absorbieren mehr kumulative Energie und laufen ohne Modulation der Eingriffskraft durch den Fahrer. Sie sind daher mit härteren Materialien, engeren Toleranzen und robusteren Gleitern und Führungsblöcken ausgestattet.
Bei einem gewarteten 7-Gang-DCT überdauert eine Synchronisierungsbaugruppe typischerweise den Nasskupplungssatz, mit einer Lebensdauer im Bereich von 100.000 bis 200.000 Kilometern im gemischten Fahrbetrieb. Starker Stadtverkehr, niedriger Ölstand und eine aggressive Startkontrolle verringern diesen Wert erheblich.
Ein gedämpftes Knirschen beim schnellen Hochschalten, verzögertes Einlegen des ersten oder Rückwärtsgangs und ein metallisches Rasseln im Leerlauf sind die häufigsten Anzeichen. Jedes dieser Probleme sollte eine Inspektion auslösen, bevor Sekundärschäden die Zähne des Zahnradklauens erreichen.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *

(+86)-191 0581 0729
(+86)-137 5830 1558