Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


Kaltstauchteile für landwirtschaftliche Maschinen: Eine Grundlage für Haltbarkeit
06.08.2025Was sollten Sie über die Montage des Synchronführungsblocks wissen?
06.08.2025Warum Busgetriebeteile für die Fahrzeugleistung von entscheidender Bedeutung sind?
06.08.2025Getriebeteile für Nutzfahrzeuge: Ein umfassender Leitfaden zu Markttrends und Wartung
06.08.2025Ein Getriebe, das bei 60.000 km beim 2-3-Schaltvorgang knirscht, ein Hebel, der auf der Autobahn aus seiner Klappe springt, ein Doppelkupplungsgetriebe, das vor jeder Blockierung zögert: Wenn Getriebekomponenten im Automobil zu versagen beginnen, sind die Symptome offensichtlich. Der Schuldige ist normalerweise ein Teil, das kleiner als ein Daumen ist – ein Synchronschieber, ein Raststift, ein Druckblock oder eine Führungsblockbaugruppe.
Diese Teile entscheiden darüber, wie ein Getriebe schaltet, wie lange es geräuschlos bleibt und wie viele Kilometer es übersteht. Die praktische Frage für Ingenieure und Einkäufer ist nicht, ob sie scheitern, sondern welche zuerst scheitern, welche Prozesse sie zuverlässig machen und wie sichergestellt werden kann, dass ein Lieferant die für die Konstruktion erforderlichen Toleranzen einhalten kann.
Die Komponenten des Automobilgetriebes, die im realen Betrieb als erstes ausfallen, sind Synchronisierschieber, Rastbolzen und Druckblöcke – nicht die Zahnräder, Wellen oder Gehäuse, die die meiste Aufmerksamkeit erhalten. Diese kleinen Teile sitzen dort, wo Gleitkontakt, Stöße und Federermüdung am stärksten sind, und sie sind so konzipiert, dass sie sich abnutzen, damit der Zahnradsatz überlebt.
Jeder Gangwechsel belastet die Synchroneinheit. Ein Stadttaxi mit 4.000 bis 6.000 Schaltvorgängen im Monat taktet die Schleiferflanken mehrere Hunderttausend Mal, bevor es zum ersten Kupplungswechsel kommt. Sobald der Schieber über seine Konstruktionsgrenze hinaus abgenutzt ist, verliert die Schaltgabel ihre Eingriffskraft und der Gangkonflikt beginnt beim 2.-3.-Schaltvorgang.
| Komponente | Primärer Fehlermodus | Service-Konsequenz |
| Synchronizer-Schieberegler | Flankenverschleiß, plastische Verformung | Knirschendes Schalten, Gangkonflikt |
| Raststift | Spitzenverschleiß, Federermüdung | Schalthebel springt außer Eingriff |
| Schiebeblock | Einkerbung, Bruch | Schaltfehler, Gang blockiert |
| Führungsblockbaugruppe | Spielverlust, Hämmern | Lautes Einrasten, Fehlausrichtung der Gabel |
Ein Synchronschieber – auch Synchronstrebe oder Schiebestück genannt – ist die Komponente, die die Axialkraft von der Schaltgabel auf den Synchronring überträgt und den Ring gegen den Zahnradkegel drückt, sodass Eingangs- und Ausgangsgeschwindigkeiten vor dem Einrücken ausgeglichen werden können. Ohne einen funktionierenden Schieber kann kein modernes Schaltgetriebe ohne Schleifen schalten.
Ein Synchronschieber ist ein dünnes, sektorförmiges Bauteil, das in einem Schlitz der Synchronnabe sitzt. Es wandelt die Bewegung der Schaltgabel über eine Rastkugel und eine Feder in radialen Druck auf den Synchronring um und sorgt so für das präzise Timing, das störungsfreie Schaltvorgänge ermöglicht.
Der Schieber ist eines der anspruchsvollsten Formteile in einem Getriebe: Seine Flanken halten wiederholten Stoßbelastungen stand und seine Maßhaltigkeit bestimmt die Schaltqualität. Das Design wird seit 1992 kontinuierlich produziert und hat vier Generationen durchlaufen – ein Teil der ersten Generation für Suzuki-basierte Plattformen, eine gewichtsoptimierte zweite Generation im Jahr 1995, eine standardisierte dritte Generation, die 2008 vom Chery-Liefersystem übernommen wurde, und eine vierte Generation im Jahr 2012 mit engeren Toleranzen und gehärteten Flanken.
 Präzisions-Synchronschieberbaugruppe für Getriebe Diese gestanzte Schieberbaugruppe bietet stabile Abmessungen und Federelastizität und unterstützt sanfte Gangwechsel in Personenkraftwagen, leichten Lastkraftwagen sowie Schalt- und Automatikgetrieben. Produkt anzeigen →
Die Materialauswahl hängt von der Anwendung ab. Gesinterte Stahlschieber mit einer Gehäusehärte von 58–62 HRC dominieren in schweren kommerziellen Getrieben, während glasfaserverstärkte PA66-Kunststoffschieber in DCT-Einheiten üblich sind, bei denen Masse, Geräuschentwicklung und Schmierungskompatibilität wichtiger sind als reine Festigkeit.
Kaltumgeformte Kfz-Getriebekomponenten übertreffen bearbeitete Äquivalente in Bezug auf Dauerfestigkeit, Materialeffizienz und Stückkosten, wenn das Produktionsvolumen die Werkzeuginvestition rechtfertigt, was bei Getriebeplattformen der Erstausrüstung der Normalfall ist.
Beim Kaltstauchen wird der Draht bei Raumtemperatur in eine nahezu endkonturnahe Form gestaucht. Die Kornstruktur folgt der Kontur des Teils, anstatt quer geschnitten zu werden, weshalb kaltgeschäumte Druckblöcke und Schieber eine höhere Ermüdungsbeständigkeit aufweisen. Die Materialausnutzung erreicht 80 bis 95 Prozent gegenüber 30 bis 60 Prozent Abfall bei der Bearbeitung. Die Zykluszeit beträgt üblicherweise 0,2 bis 0,5 Sekunden, was den Prozess ab etwa 50.000 Teilen pro Jahr wirtschaftlich macht.
Attributwerte: Kaltstauchen vs. Bearbeitung (0-10)
Kalte Überschrift Bearbeitung
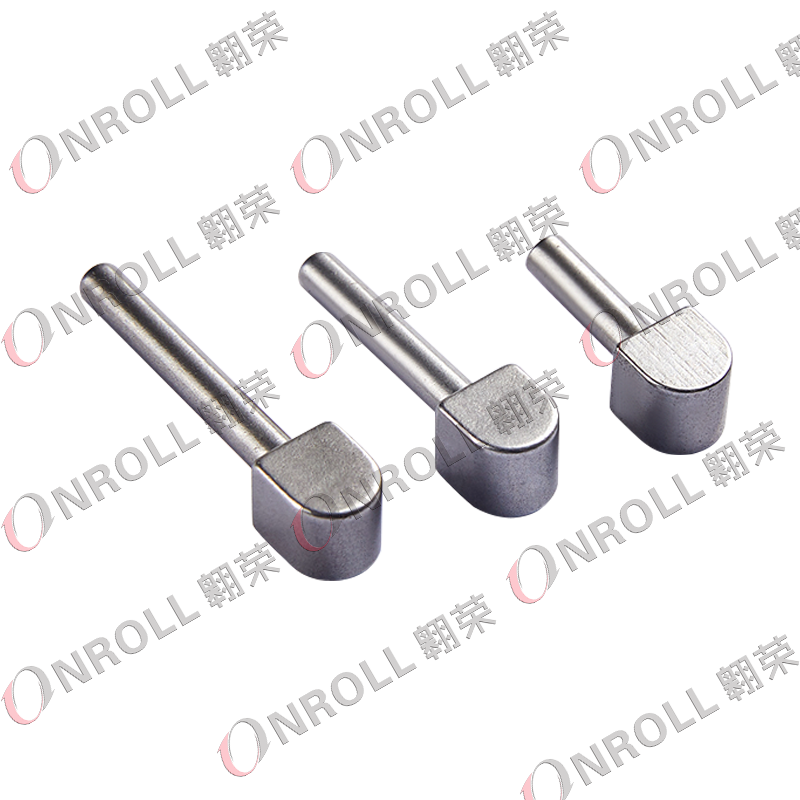 Kaltkopf-Synchronisier-Druckblock für kommerzielle Getriebe Dieser durch Kaltstauchen und Bearbeiten hergestellte Schubblock behält seine mechanische Festigkeit und senkt gleichzeitig die Kosten, sodass er für Getriebe von Nutzfahrzeugen mit hoher Belastung geeignet ist. Produkt anzeigen →
Vier messbare Faktoren sagen voraus, ob eine Charge von Kfz-Getriebekomponenten frühzeitig ausfällt oder das Getriebe überdauert: chemische Zusammensetzung, Maßhaltigkeit, Oberflächenhärte und die elastische Reaktion der Federunterstützungsfunktionen. Die IATF 16949-Zertifizierung eines Lieferanten ist der Rahmen des Managementsystems, der alle vier Aspekte über alle Produktionsläufe hinweg konsistent hält.
Jiaxing OnRoll Machinery Co., Ltd. betreibt ein 4.000 Quadratmeter großes Werk in der Provinz Zhejiang, China, und verfügt über die IATF 16949:2016-Zertifizierung mit automatischer Maß- und Elastizitätsprüfung. Seit der Einführung der vierten Generation im Jahr 2012 decken On-Roll-Schieber die meisten inländischen Marken Chinas ab, und die Produktpalette umfasst Pkw-, Nutzfahrzeug-, Bus-, Landwirtschafts-, Motorrad- und Getriebeteile für neue Energien.
Käufer sollten PPAP-Dokumentation, Materialzertifikate und Dimensionsberichte auf Chargenebene anfordern. Ein verlässlicher Indikator für die Leistungsfähigkeit ist, ob der Lieferant die elastische Rückstellung der Rastfeder in derselben Vorrichtung wie die Maßprüfung messen kann – viele Werkstätten ohne Markenzeichen können dies nicht.
Jede Getriebeplattform – manuelles Getriebe, Doppelkupplungsgetriebe und New-Energy-Getriebe – erlegt derselben Familie kleiner Komponenten einen anderen Arbeitszyklus auf, sodass die Komponentenauswahl mehr von der Plattform und ihrer Schaltlogik als von der Materialmarke abhängt.
| Parameter | Handbuch (MT) | Doppelkupplung (DCT) | Neue Energie (NEV) |
| Frequenz verschieben | Niedrig bis mittel | Sehr hoch | Sehr niedrig |
| Schlüsselanforderung | Verschleißfestigkeit | Niedriger NVH, geringe Masse | Kriechfestigkeit |
| Flankentoleranz | 0,02 mm | 0,01 mm | 0,02 mm |
MT-Plattformen dominieren nach wie vor den Aftermarket, aber neue Getriebeinvestitionen verlagern sich in Richtung DCT- und NEV-Architekturen, bei denen die gleichen Präzisionskomponenten in Untersetzungsgetrieben und Lenksystemen zum Einsatz kommen. Der in der elektrischen Servolenkung eingesetzte Gleitschuh muss einem Kriechen im Stillstand standhalten, da keine Vibrationen des Verbrennungsmotors die Kontaktbelastung bei Stopps entlasten.
 Hochpräziser Motorphasenschieber für Hybridgetriebe Mit einer auf 0,005 mm kontrollierten Dicke und speziellen Werkzeugen für kleine Größen erfüllt dieser Schieber die anspruchsvollen Präzisionsanforderungen von Getrieben für Hybridfahrzeuge mit neuer Energie. Produkt anzeigen →
Bei der Auswahl eines Zulieferers für Automobilgetriebekomponenten müssen vor der Preisverhandlung vier Dinge überprüft werden: Zertifizierung des Qualitätssystems, interne Prozessfähigkeit, automatisierte Inspektionsausrüstung und Produktionsnachweis auf einer benannten Fahrzeugplattform.
Für Marken und Getriebefabriken, die eine Auftragsfertigung benötigen, ist die OEM-Werksservice Auf dieser Seite wird der Konstruktions-, Werkzeug- und Chargenfreigabeprozess für kundeneigene Zeichnungen beschrieben. Eine ausführlichere technische Komplettlösung finden Sie im Erklärung der Synchronstrebe im Newscenter.
Ein Synchronschieber überträgt die axiale Kraft der Schaltgabel auf den Synchronring, während ein Führungsblock den Schieber in der Nabe fixiert und den Rastdruck überträgt. Viele Getriebe kombinieren beides in einer Gleitführungsblockbaugruppe, die als eine Einheit ersetzt wird.
Bei normalem Betrieb im Schaltgetriebe überdauern Stahlschieber in der Regel die erste Kupplung: 100.000 bis 150.000 km. Im Taxi- oder Stop-and-go-Betrieb nach 80.000 km prüfen. DCT-Kunststoffschieber verdienen aufgrund der viel höheren Schalthäufigkeit eine Inspektion nach etwa 60.000 km.
Nein. Glasfaserverstärkte PA66-Gleitstücke verschleißen im DCT-Betrieb häufig weniger gegenüber Stahlgabeln und reduzieren gleichzeitig Masse und Lärm. Das Material muss den Einschaltdauer- und Schaltkraftanforderungen des jeweiligen Getriebes entsprechen.
IATF 16949:2016 ist der automobilspezifische Qualitätsstandard, der von den meisten Tier-1-Getriebefabriken gefordert wird. Käufer sollten außerdem die automatische Maß- und Elastizitätsprüfung überprüfen und eine PPAP-Dokumentation für jede Charge anfordern.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *

(+86)-191 0581 0729
(+86)-137 5830 1558