Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


Kaltstauchteile für landwirtschaftliche Maschinen: Eine Grundlage für Haltbarkeit
06.08.2025Was sollten Sie über die Montage des Synchronführungsblocks wissen?
06.08.2025Warum Busgetriebeteile für die Fahrzeugleistung von entscheidender Bedeutung sind?
06.08.2025Getriebeteile für Nutzfahrzeuge: Ein umfassender Leitfaden zu Markttrends und Wartung
06.08.2025Ein Getriebe, das bei 80.000 km beim 3-4-Gang zu schleifen beginnt, ist selten ein Fahrstilproblem. Die Grundursache liegt normalerweise in der Nabe: ein Synchronschieber, der seine Federspannung am Federbein verloren hat, ein Führungsblock, der über seine Maßgrenze hinaus verschlissen ist, oder ein Arretierstift, der die Schaltstange nicht mehr in Position halten kann. Getriebeschaltkomponenten sind die Präzisionsteile, die die Hebelbewegung in sauberes, synchronisiertes Einlegen der Gänge umwandeln, und ihr Verschleißverhalten entscheidet darüber, ob ein Getriebe nach 300.000 km reibungslos schaltet oder vor 60.000 km zur Garantiereparatur zurückkommt.
Beschaffungsteams, die diese Teile verstehen, tätigen weniger Retouren vor Ort und verhandeln auf der Grundlage verifizierter Daten. Dieser Leitfaden behandelt den kompletten Schaltweg, die vorherrschenden Fehlerarten aus einer Feldstudie mit 500 Einheiten, den Kompromiss zwischen Kaltstauchen und Zerspanen sowie die Qualitätsprüfungen, die einen zuverlässigen Betrieb auszeichnen Komponentenlieferant von einem marginalen.
Der Gangeingriffspfad in einem manuellen oder automatisierten Schaltgetriebe verläuft vom Hebel über das Kabel oder die Stange und die Schaltgabel zur Synchronisierbaugruppe und schließlich zur Getriebenabe. Jede Komponente in dieser Kette muss bei wiederholter axialer Belastung eine Geometrie im Mikrometerbereich beibehalten.
Wenn der Fahrer den Hebel bewegt, verschiebt die Schaltschiene eine Gabel, die die Synchronmuffe, allgemein als Schieber bezeichnet, in Richtung des Zielgangs drückt. Der Schieber ist mit der Getriebenabe verzahnt und trägt in seinen Innennuten federbelastete Streben. Diese Streben drücken den Synchronring gegen den Getriebekegel; Reibung gleicht Eingangs- und Ausgangsgeschwindigkeiten aus; Anschließend gleiten die Keilverzahnungen des Schiebers über die Zähne des Zahnkranzes und verriegeln das Zahnrad an der Nabe. Ein Führungsblock oder Anschlagblock absorbiert den letzten Aufprall am Ende des Verfahrwegs, während ein Raststift und eine Verriegelungsplatte die Schiene in Position halten und verhindern, dass zwei Gänge gleichzeitig einrasten.
Jede Komponente trägt messbar zum Schaltgefühl bei. Die folgende Liste fasst die Funktion und die fehlerkritische Oberfläche jedes einzelnen zusammen.
 Einsatzgehärtete Pkw-Synchronschieberbaugruppe Dieser gestanzte Schieber ist auf eine kontrollierte Einsatztiefe aufgekohlt, um stabile Rillenabmessungen und Schaltgefühl zu gewährleisten. Sein leichtes, hochintegriertes Design eignet sich für Schalt- und Automatikgetriebe und macht es zu einer Schlüsselkomponente bei der Bewertung des Schaltkomforts. Produkt anzeigen →
Ein Pkw-Synchronschieber aus Einsatzstahl, aufgekohlt auf eine effektive Einsatztiefe von 0,3 bis 0,8 mm, wobei die Strebennutbreite bei /-0,02 mm gehalten wird, stellt die aktuelle Leistungsbasislinie für großvolumige Schaltgetriebe dar.
Vier Fehlermodi sind für mehr als 90 Prozent der Feldretouren bei Schaltkomponenten verantwortlich: Verschleiß der Schieberstrebennut, Ermüdung des Rastbolzens, Bruch des Führungsblocks und Verschleiß der Stützringoberfläche, und jeder hinterlässt eine andere diagnostizierbare Signatur beim Schaltgefühl.
In einer von unserem Ingenieursteam zwischen 2024 und 2025 durchgeführten Feldstudie mit 500 Synchronisierungsbaugruppen war die primäre Fehlerverteilung wie folgt:
Primärer Fehlermodus, Feld-Return-Studie von 500 Synchronisierungsbaugruppen
Der Verschleiß der Schieberstrebennut zeigt sich zunächst als Schleifen beim Hochschalten von 2 auf 3; Die häufigste Ursache ist eine für den Anpressdruck zu geringe Einsatztiefe, sodass die Nutkante nachgibt und abrundet. Die Ermüdung des Raststifts führt zu Kerben und gelegentlichem Herausspringen des Zahnrads, da zu stark gehärtete Stifte spröde werden und an der Hinterschneidung reißen. Frakturen des Führungsblocks äußern sich in einem lockeren Schaltgefühl mit unvollständigem Eingriff und entstehen an scharfen Innenradien, die die Stoßbelastung konzentrieren. Der Verschleiß der Baulk-Ring-Stirnfläche erzwingt das Doppelkuppeln, da die Reibung die Geschwindigkeit nicht mehr schnell genug ausgleichen kann.
 Kaltkopf-Synchronisator-Stoppblock für längere Lebensdauer Dieser durch Kaltstauchen geformte Anschlagblock vermeidet Spannungserhöhungen durch die Bearbeitung und verbessert die Schlagfestigkeit. Es begrenzt die Freigabe des Schiebers während des Gebrauchs und behebt so die Brüche des Führungsblocks, die zu einem lockeren Schaltgefühl und unvollständigem Einrasten führen. Produkt anzeigen →
Der Anschlagblock ist die am stärksten stoßbelastete Komponente im Synchronisierungspaket. Durch den Wechsel von einem bearbeiteten zu einem Kaltkopf-Anschlagblock werden die durch Schnittspuren verursachten Spannungserhöhungen eliminiert und die Schlaglebensdauer verbessert, indem der Kornfluss um den Übergangsradius verändert wird.
Der Herstellungsprozess legt die Kosten, Toleranzen und Ermüdungslebensdauer einer Schaltkomponente fest, bevor das erste Teil ausgeliefert wird, und das Kaltstauchen ist die vorherrschende Methode für großvolumige Schieber, Stifte und Druckblöcke, da es den Kornfluss aufrechterhält und die Stückkosten niedrig hält.
Die Auswahl des Verfahrens hängt von der Geometrie, dem Volumen und dem Spannungsspektrum der Anwendung ab. Die folgende Tabelle vergleicht die drei Wege, die für Getriebeschaltkomponenten am wichtigsten sind.
| Prozess | Typische Toleranz | Wirtschaftliche Losgröße | Relative Stückkosten | Typische Schaltteile |
| Kalte Überschrift | /-0,02 mm | 50.000 und mehr | Am niedrigsten | Schieber, Raststifte, Druckblöcke |
| CNC-Bearbeitung | /-0,005 mm | 1.000 bis 20.000 | Mittel bis hoch | Führungsblöcke, Schaltgabeln, Halterungen |
| Pulversintern | /-0,05 mm | 100.000 und mehr | Niedrig | Niedrig-load guides, spacers |
Der Kornfluss folgt der Teilekontur, was die Schlagfestigkeit verbessert. Die Materialausnutzung liegt bei nahezu 100 Prozent, der Ausschuss ist minimal und die geformte Oberfläche erfordert nur wenig oder gar keine Bearbeitung. Bei einem Raststift oder Schieber mit einem aufgekohlten Gehäuse von 0,3 bis 0,8 mm liefert das Kaltstauchen die niedrigsten Kosten pro Stück.
Komplexe Hinterschnitte, tiefe Querbohrungen oder extrem enge Toleranzen im Submillimeterbereich, die nicht in der Matrize eingehalten werden können, lassen sich besser bearbeiten. Auch Kleinserien von Ersatzteilen und Prototypen begünstigen die Bearbeitung, da keine Amortisation der Werkzeuge anfällt.
Die Materialauswahl steht an erster Stelle der Prozessentscheidung. Einsatzstähle 20CrMnTi und 16MnCr5 dominieren Schieber und Schubblöcke; Edelstahlsorten wie 420 oder 430 kommen dort zum Einsatz, wo es auf Korrosionsbeständigkeit ankommt, beispielsweise bei Raststiften, die Feuchtigkeit ausgesetzt sind. Technische Kunststoffe wie POM und PA66 funktionieren in Führungsblöcken mit geringer Belastung, bei denen Gewicht und Reibung wichtiger sind als die Schlagfestigkeit.
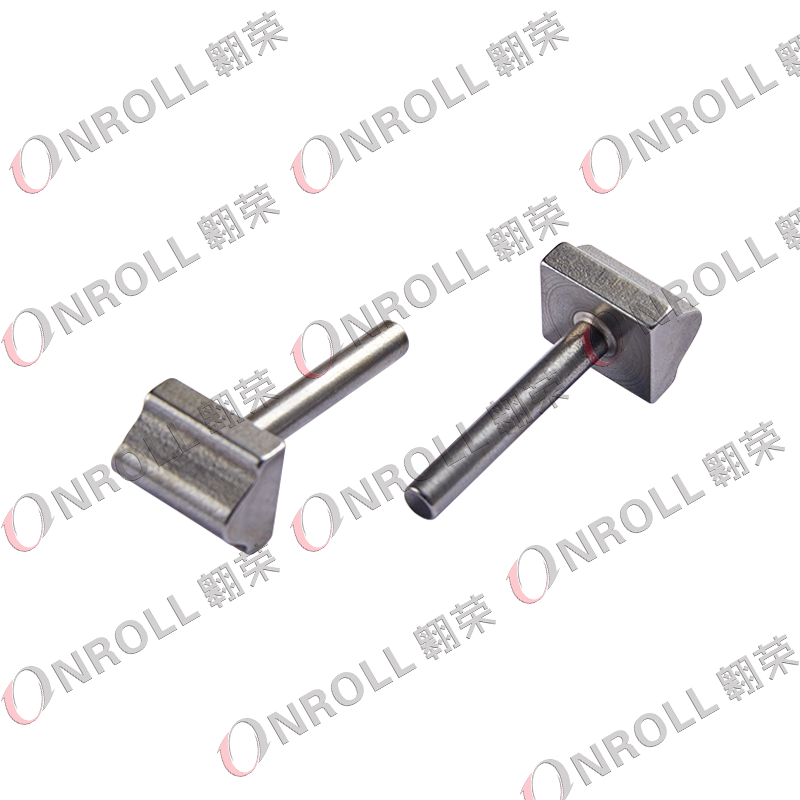 Schubblock für Nutzfahrzeuge mit Kaltstauchen und Bearbeitung Durch die Kombination von Kaltstauchen und Bearbeitung behält dieser Druckblock die mechanische Festigkeit bei und senkt gleichzeitig die Kosten. Es wurde für schwere Lasten und Drehmomente in kommerziellen Getrieben entwickelt und eignet sich für hochbeanspruchte Anwendungen, bei denen Verformungsbeständigkeit erforderlich ist. Produkt anzeigen →
Ein aus 20CrMnTi hergestellter kaltgestauchter Schubblock für Nutzfahrzeuge, der auf eine Einsatztiefe von 0,4 bis 0,6 mm aufgekohlt ist, trägt typischerweise Schaltlasten von 3.000 bis 5.000 N in Hochleistungs-Lkw-Getrieben ohne messbare Verformung über die Lebensdauer.
Ein Lieferant von Schaltkomponenten muss mit Dokumenten und Mustern vier Dinge nachweisen: Maßhaltigkeit, Wärmebehandlungskontrolle, Materialrückverfolgbarkeit und Prozessstabilität. Die IATF 16949-Registrierung ist die Eintrittskarte, nicht das Urteil.
Nutzen Sie die folgenden fünf Prüfungen als Mindestabnahmeroutine, bevor ein Neuteil in die Serienlieferung geht.
Die Streben-Nut-Breite eines Synchronisierschiebers ist das am häufigsten geprüfte Einzelmaß bei der Eingangskontrolle. Bei einer Überschreitung der Druckgrenze um 0,05 mm verliert das Federbein seine radiale Vorspannung und der Synchronring berührt den Getriebekonus nicht mehr rechtzeitig, so dass der Fahrer ein hartes, ruckartiges Schalten spürt.
Der Schieber ist die verzahnte Hülse, die das Zahnrad nach der Geschwindigkeitssynchronisierung physisch an der Nabe fixiert. Der Ring ist das Reibungselement, das durch Kegelkontakt die Eingangs- und Ausgangsgeschwindigkeiten ausgleicht, bevor die Zähne des Schiebers ineinandergreifen. Ein beschädigter Ring führt zum Schleifen; Ein beschädigter Schieber führt zu unvollständiger Verriegelung, Herausspringen des Zahnrads oder beidem.
Als Ersetzungsschwelle wird in der Werkstattpraxis eine um 0,05 mm über die Druckgrenze hinaus gewachsene Strebennutbreite oder eine sichtbare Rundung der Spline-Fase über mehr als 20 Prozent ihrer Länge betrachtet. An diesem Punkt hält die Synchronisierungsbaugruppe das Geschwindigkeitsanpassungsfenster nicht mehr ein und die Schaltqualität lässt schnell nach.
Ja, aber nur im richtigen Laderaum. POM- und PA66-Führungsblöcke eignen sich gut für Schaltwege mit geringer Last, bei denen die Eingriffskräfte unter etwa 1.000 N bleiben. Bei schweren Lastkraftwagen oder Anwendungen mit hohem Drehmoment ist ein Kaltkopfblock aus Stahl erforderlich; Der Austausch von Kunststoff an diesen Stellen führt nach weniger als 50.000 km zu Rissen und unvollständigem Eingriff.
Eine einzige Messung beweist die Probe, nicht den Prozess. Ein Cpk von 1,33 oder höher bedeutet, dass die Prozessstreuung innerhalb des Toleranzbands mit Marge bleibt, sodass sich zukünftige Chargen wie die genehmigten verhalten. Ohne einen stabilen Cpk können Sie den ersten Artikel bestehen und dann zeitweise Teile außerhalb der Toleranz von derselben Matrize erhalten.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *

(+86)-191 0581 0729
(+86)-137 5830 1558