Produktberatung
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *


Kaltstauchteile für landwirtschaftliche Maschinen: Eine Grundlage für Haltbarkeit
06.08.2025Was sollten Sie über die Montage des Synchronführungsblocks wissen?
06.08.2025Warum Busgetriebeteile für die Fahrzeugleistung von entscheidender Bedeutung sind?
06.08.2025Getriebeteile für Nutzfahrzeuge: Ein umfassender Leitfaden zu Markttrends und Wartung
06.08.2025Wenn ein Sechsgang-Schaltgetriebe beim Hochschalten vom 2. in den 3. Gang zu schleifen beginnt und in der Ölanalyse Metallpartikel auftauchen, liegt die Ursache meist nicht am Zahnradsatz. Es sind die kleinen Komponenten im Schaltmechanismus – Synchronschieber, Führungsblöcke, Raststifte und Druckblöcke –, die die Schaltlast absorbieren, zuerst verschleißen und einen vollständigen Abbau des Getriebes erzwingen. Für Beschaffungsingenieure und Getriebehersteller ist das Verständnis des Verhaltens dieser Getriebeschaltkomponenten auf Material-, Toleranz- und Prozessebene der Unterschied zwischen einer Lebensdauer von 300.000 km und einem Garantieanspruch bei 20.000 km.
Bei Getriebeschaltkomponenten handelt es sich um Präzisionsteile, die die Bewegung des Schalthebels in einen Gang umwandeln und diesen einmal gewählten Eingriff halten. Sie versagen vor allem durch Verschleiß und Ermüdung, da sie bei jedem Schaltzyklus einer hohen Aufprallkraft im Getriebeöl ausgesetzt werden, die über 100 Grad Celsius heiß werden kann.
Die Teile sind in vier Funktionsgruppen unterteilt:
| Komponente | Kernfunktion | Dominanter Fehlermodus | Typisches Material |
| Synchronizer-Schieberegler | Drückt den Synchronring axial auf den Getriebekonus | Verschleiß an der Kontaktfläche der Gabel | Einsatzgehärteter Stahl |
| Führungsblock | Radiale Positionierung und Drehmomentübertragung | Kantenverschleiß und Lochfraß | Kohlenstoffstahl oder gesintert |
| Raststift | Rastgefühl und Ganghalt | Ermüdung und Endverschleiß | Federstahl oder Edelstahl |
| Schiebeblock | Kraftübertragung von der Schiene auf die Gabel | Schlagverformung | Gehärteter Stahl |
| Verriegelungsplatte | Verhindert das Einlegen des zweiten Gangs | Oberflächenfressen | Kohlenstoffstahl |
Beim Kaltstauchen entstehen Getriebeschaltkomponenten mit kontinuierlichem Kornfluss und deutlich geringeren Stückkosten als bei der maschinellen Bearbeitung. Aus diesem Grund werden serienmäßig hergestellte Schieber, Stifte und Druckblöcke kaltgeschmiedet und nicht aus Stangenmaterial geschnitten. Die Faserlinien folgen der Kontur des Teils und sind nicht quer geschnitten, so dass sich die Ermüdungsfestigkeit unter den wiederholten axialen Belastungen jeder Schicht messbar verbessert.
Bei komplexen Hinterschnitten, Kleinstserien und Prototypenläufen ist die Bearbeitung weiterhin sinnvoll. Nachdem sich ein Design stabilisiert hat und das Volumen etwa 50.000 Stück pro Jahr überschreitet, senkt das Kaltstauchen die Kosten in der Regel um 25 bis 30 Prozent und sorgt für eine engere Dimensionskonsistenz über alle Chargen hinweg. Der Versatz führt zu höheren Werkzeuginvestitionen und einer längeren Entwicklungsphase, sodass Entscheidungen über das Design für den Kaltstauchvorgang getroffen werden müssen, bevor die Zeichnung freigegeben wird.
Jiaxing OnRoll Machinery Co., Ltd., ein in Zhejiang ansässiger Hersteller mit der Marke On-Roll und einem IATF 16949-zertifizierten 4.000 Quadratmeter großen Werk, produziert einen großen Teil seiner Getriebekomponenten durch Kaltstauchen, darunter Synchronschieber, Rastbolzen und Druckblöcke, und liefert auch kaltstauchende, nicht standardmäßige Teile für Bus- und Landwirtschaftsgetriebe.
Eine Getriebeschaltkomponente kann makellos aussehen und dennoch frühzeitig ausfallen, wenn kritische Abmessungen von der Konstruktionsabsicht abweichen. Die drei Prüfungen mit der höchsten Rentabilität sind der Radius des Gabelkontaktprofils, die Ebenheit über die Gleitfläche und die Härtekonsistenz innerhalb derselben Charge.
Für sicherheitsrelevante Teile ist eine automatisierte Prüfung nicht optional. OnRoll verfügt über automatische Maß- und Elastizitätsprüfgeräte, die jedes Teil auf kritische Eigenschaften überprüfen, einschließlich der Federrate der Raststifte und des Profilradius der Kontaktflächen des Schiebers. Durch diese Abdeckung bleibt eine Produktionscharge von 100.000 Stück innerhalb derselben statistischen Verteilung wie die genehmigten Muster.
| Parameter | Typische Anforderung | Inspektionsmethode | Abweichungsfolge |
| Radius des Gabelkontaktprofils | /-0,05 mm | Optischer Profilprojektor | Rastartige Verschiebung, höhere Kontaktbelastung |
| Ebenheit des Schiebers | 0,03 mm max | Oberflächenplatte und Messuhr | Ungleichmäßiger Verschleiß, vorzeitiger Ausfall |
| Gehäusehärte | 58–62 HRC | Rockwell mit Cpk-Bericht | Schneller Verschleiß oder Sprödbruch |
| Raststift spring rate | /-5 % der Spezifikation | Automatisierter Elastizitätstest | Falsche Neutralstellung, schlechtes Schaltgefühl |
| Konzentrizität des Außendurchmessers | 0,05 mm max | Gauge R&R-Studie | Vibration und Lärm |
 Gestanzte Synchronschieberbaugruppe mit stabilen Abmessungen Dieser integrierte Schieber ist mit einer Step-In-Matrize versehen, um eine stabile Größe und Federelastizität zu gewährleisten und den Schaltkomfort in Pkw, leichten Lkw sowie Schalt- und Automatikgetrieben zu verbessern. Es ist leicht, hochfest und für eine einfache Installation konzipiert. Produkt anzeigen →
Der Synchronschieber und der Führungsblock sitzen nur wenige Millimeter voneinander entfernt in der Nabe, aber ihre Verschleißmechanismen sind so unterschiedlich, dass eine Materialwahl nicht beide Teile optimal bedienen kann. Der Schieber verschleißt durch Gleitreibung an der Schaltgabel; Der Führungsblock verschleißt durch Stöße und Kantenbelastung beim Konuskontakt.
Bewegt sich axial im Nabenschlitz und drückt den Synchronring auf den Getriebereibkegel. Die Kontaktfläche muss eine hohe Oberflächenhärte mit einem kontrollierten Einlaufspiel vereinen und das Gabelnutprofil muss exakt zum Schaltgabelradius passen.
Sorgt für radiale Beschränkung und überträgt während der Synchronisierung Drehmoment von der Nabe auf die Hülse. Es hält wiederholten Stoßbelastungen stand, daher sind Kantenradius, Fasenwinkel und Materialzähigkeit wichtiger als die reine Härte.
Der praktische Vorteil besteht darin, für jedes Teil eine separate Haltbarkeitsvalidierung anzufordern. Ein einzelner Synchronisierungspakettest, der nur die Schaltkraft misst, lässt keine Ermüdung der Führungsblockkanten erkennen. OnRoll vereint beide Familien unter einem Dach: Das Pkw-Sortiment umfasst Synchronstrebe und Schieberkomponenten plus Führungsblockbaugruppen, die alle auf speziellen Kaltstauch- und Endbearbeitungslinien hergestellt werden.
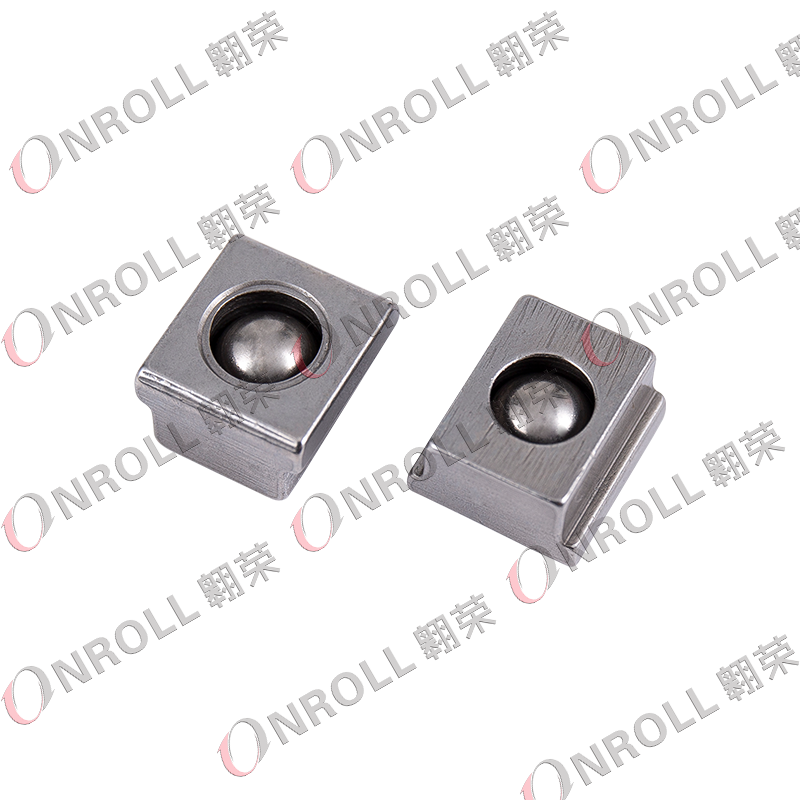 Kaltgezogener Synchronführungsblock mit integrierter Stahlkugel Dieser Führungsblock nutzt Kaltziehen und Bearbeitung, um die Stahlfestigkeit zu bewahren und gleichzeitig eine Stahlkugel zu integrieren, die den Schaltwiderstand verringert. Es eignet sich für alle mit Synchronisierung ausgestatteten Getriebe und unterstützt sanftere Gangwechsel. Produkt anzeigen →
Der schnellste Weg, das Risiko einer Getriebeschaltkomponentenbestellung zu verringern, besteht darin, vier Dinge zu prüfen: Materialrückverfolgbarkeit, Prozessfähigkeitsdaten, 100-prozentige Inspektionsabdeckung für sicherheitsrelevante Abmessungen und eine Pilotcharge, die auf derselben Linie hergestellt wurde und für die Massenproduktion geplant ist. Diese vier Prüfungen unterscheiden einen leistungsfähigen Lieferanten von einem Lieferanten, der lediglich eine Erstmusterprüfung besteht.
Lieferanten, die sowohl Katalogteile als auch kundenspezifische Entwicklungen abwickeln, reduzieren Ihren gesamten Beschaffungsaufwand. OnRoll betreibt ein OEM-Fabrik Das Unternehmen akzeptiert Kundenzeichnungen und Muster für nicht standardmäßige Schaltkomponenten, einschließlich Edelstahl-Raststiften, Kunststoffschiebern und Kaltstauchteilen für Nutzfahrzeuggetriebe.
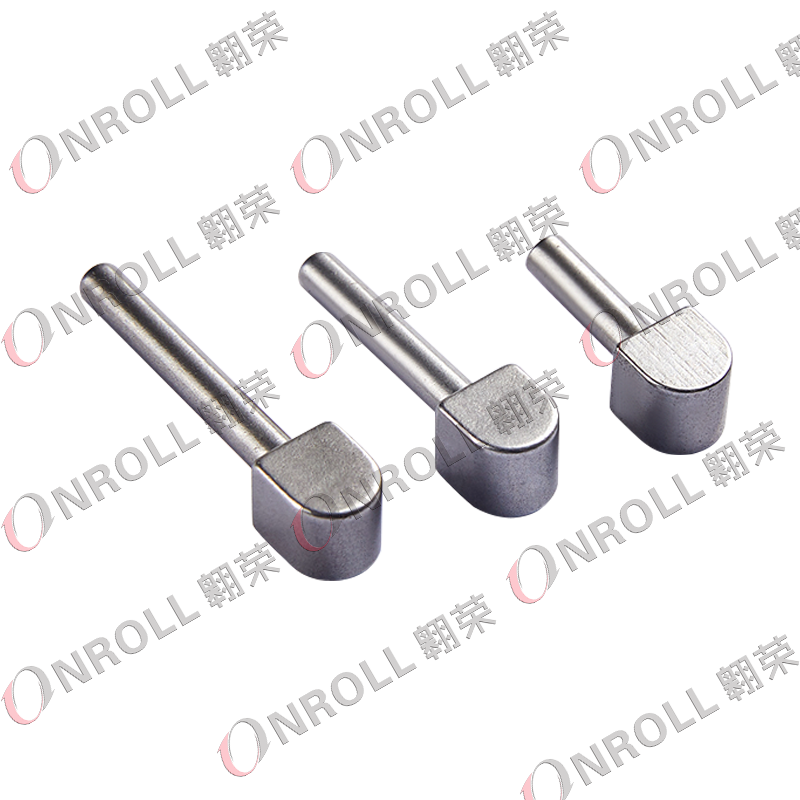 Kaltkopf-Synchronisier-Druckblock für Nutzfahrzeuge Dieser Druckblock wird durch Kaltstauchen und maschinelle Bearbeitung hergestellt, um geringere Kosten und eine hohe Effizienz zu erzielen und gleichzeitig die mechanische Festigkeit beizubehalten. Es bewältigt große Lasten und Drehmomente in Nutzfahrzeuggetrieben und Sekundärgetrieben. Produkt anzeigen →
Bei den meisten Schaltgetriebekonstruktionen beschreiben die beiden Begriffe dasselbe Teil: einen langen, dünnen Block, der in einem bearbeiteten Schlitz der Synchronnabe sitzt und den Synchronring in Richtung Getriebekegel drückt. Einige OEM-Zeichnungen nennen es eine Strebe, andere nennen es einen Schieber. OnRoll katalogisiert es als Synchronschieber für Pkw- und Nutzfahrzeuggetriebe.
Synchronschieber halten im normalen Pkw-Betrieb typischerweise 150.000 bis 250.000 km. Hartes Schalten, Schleppen und aggressiver Kupplungsgebrauch verkürzen dieses Zeitfenster auf unter 100.000 km. Aufzeichnungen zur Flottenwartung zeigen, dass der Verschleiß stark zunimmt und die Komponente unverzüglich ausgetauscht werden sollte, sobald der Schichtaufwand um etwa 30 Prozent steigt.
Ja, für bestimmte Schwachlastfunktionen. Rastführungen, Anlaufscheiben und einige Gleitelemente in Getrieben mit niedrigem Drehmoment verwenden technische Kunststoffe wie PA66 oder POM, um Gewicht, Lärm und Kosten zu reduzieren. Lasttragende Synchronschieber in Pkw- und Nutzfahrzeuggetrieben bleiben aus Stahl, da die Kontaktspannung die Streckgrenze jedes Polymers überschreitet.
Das Minimum ist eine Qualitätsmanagement-Zertifizierung nach IATF 16949 und ein dokumentierter PPAP/PSW-Einreichungsprozess. Für sicherheitsrelevante Schaltkomponenten sollte der Lieferant außerdem eine automatische 100-prozentige Maß- und Elastizitätsprüfung kritischer Merkmale sowie ein definiertes Eindämmungsverfahren für Chargen außerhalb der Spezifikation nachweisen.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *

(+86)-191 0581 0729
(+86)-137 5830 1558